


Προμηθευτής από ανοξείδωτο χάλυβα 254smo Slip-Σε φλάντζες. Επικοινωνήστε μαζί μας για να λάβετε δωρεάν προσφορά και δείγμα!
Οι φλάντζες που ολισθαίνουν{0}} που κατασκευάζονται με υλικό 254smo διαθέτουν εξαιρετική αντοχή στη διάβρωση και καλές μηχανικές ιδιότητες, προσφέροντας μεγάλη διάρκεια ζωής και χαμηλές απαιτήσεις συντήρησης σε διαβρωτικά περιβάλλοντα. Η HT PIPE παρέχει όλους τους διαφορετικούς τύπους και κλίμακες ανοξείδωτου χάλυβα 254smo Slip-σε φλάντζες. Μη διστάσετε ναεπικοινωνήστε μαζί μαςγια περισσότερες πληροφορίες προϊόντων και τιμές.
Δομή και εξαρτήματα από ανοξείδωτο χάλυβα 254smo Slip-σε φλάντζες
Ένα σύστημα φλάντζας Slip- αποτελείται από δύο βασικά στοιχεία: το Slip-στο σώμα της φλάντζας και ένα κοντό τμήμα σωλήνα. Το ένα άκρο του τμήματος του κοντού σωλήνα είναι συγκολλημένο στον σωλήνα, ενώ το άλλο άκρο έχει μια φλάντζα όψη, το πάχος και το υλικό της οποίας είναι συνήθως σύμφωνα με τον αντίστοιχο σωλήνα.
Το σώμα της φλάντζας είναι ένας δακτύλιος χωρίς φλάντζα με εσωτερική διάμετρο ελαφρώς μεγαλύτερη από την εξωτερική διάμετρο του τμήματος κοντού σωλήνα, επιτρέποντάς του να περιστρέφεται ελεύθερα στο τμήμα κοντού σωλήνα. Κατά την εγκατάσταση, η φλάντζα όψη του τμήματος κοντού σωλήνα έρχεται σε επαφή με την επιφάνεια στεγανοποίησης της φλάντζας, επιτυγχάνοντας μια σύνδεση στεγανοποίησης μέσω της δύναμης σύσφιξης του μπουλονιού.
uns s31254 φλάντζα Αρχή εργασίας
Ο μηχανισμός στεγανοποίησης του ανοξείδωτου 254smo Slip-on Flanges βασίζεται στην επιφανειακή πίεση που δημιουργείται από την προφόρτιση του μπουλονιού. Όταν τα μπουλόνια σφίγγονται, η δύναμη μεταδίδεται μέσω του δακτυλίου της φλάντζας στην επιφάνεια με φλάντζα του τμήματος κοντού σωλήνα και στη συνέχεια συμπιέζεται από το παρέμβυσμα για να επιτευχθεί στεγανοποίηση.
Αυτός ο σχεδιασμός τοποθετεί τη διεπαφή στεγανοποίησης μεταξύ της φλάντζας όψης του τμήματος κοντού σωλήνα και της φλάντζας, ενώ η ίδια η φλάντζα φέρει κυρίως τη λειτουργία μεταφοράς φορτίου. Ως εκ τούτου, η ποιότητα κατεργασίας της επιφάνειας με φλάντζα του τμήματος κοντού σωλήνα είναι ζωτικής σημασίας, καθώς το φινίρισμα της επιφάνειας και η ομαλότητά της επηρεάζουν άμεσα την απόδοση στεγανοποίησης του συστήματος.
Μηχανισμός Στεγανοποίησης φλάντζας ss254smo
Σε σύγκριση με τις φλάντζες λαιμού συγκόλλησης ή τις φλάντζες με σπείρωμα, οι φλάντζες 254smo Slip-on προσφέρουν μια πιο λογική κατανομή της τάσης. Υπό συνθήκες θερμικού κύκλου ή μηχανικών κραδασμών, τα συστήματα φλάντζας ολίσθησης-μπορούν να προσαρμοστούν καλύτερα στις αλλαγές καταπόνησης επειδή η συγκολλημένη άρθρωση μεταξύ του τμήματος του βραχέως σωλήνα και του αγωγού βρίσκεται σε μια ορισμένη απόσταση από την επιφάνεια στεγανοποίησης της φλάντζας, μειώνοντας την πίεση περιορισμού.
Ταυτόχρονα, δεδομένου ότι η ίδια η φλάντζα δεν συγκολλάται απευθείας στον αγωγό, η αξονική τάση του συστήματος σωληνώσεων δεν μεταδίδεται απευθείας στη φλάντζα, μειώνοντας την πιθανότητα τα μπουλόνια της φλάντζας να φέρουν πρόσθετα φορτία.
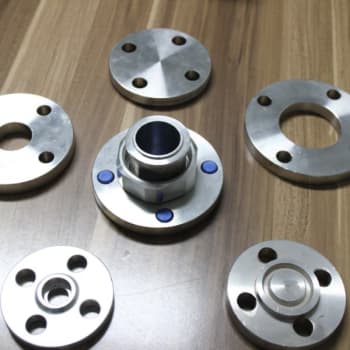
254smo Τύποι και διαμορφώσεις επιφανειών στεγανοποίησης
Ανυψωμένο πρόσωπο (RF):Ένας ανυψωμένος επίπεδος δακτύλιος με μικρή επιφάνεια επαφής με τη φλάντζα, που απαιτεί σχετικά χαμηλά φορτία μπουλονιών, κατάλληλος για συνθήκες μέσης πίεσης.
Επίπεδο πρόσωπο (FF):Ολόκληρη η επιφάνεια της φλάντζας είναι επίπεδη, συνήθως χρησιμοποιείται για εφαρμογές χαμηλής-πίεσης, με πλήρη-επίπεδη φλάντζα.
Μικτό πρόσωπο (MFM):Συνδυασμός ανυψωμένων και εσοχών όψεων, με τη φλάντζα τοποθετημένη μέσα στην εσοχή της όψης για αποφυγή συμπίεσης και εξασφάλιση ακριβούς τοποθέτησης.
Tongue and Groove (TG):Ένας συνδυασμός επιφανειών γλώσσας και αυλάκωσης, που παρέχει καλύτερη συγκράτηση της φλάντζας, κατάλληλη για επικίνδυνα μέσα και περιβάλλοντα υψηλής-πίεσης.
Δακτύλιος (RJ):Χρησιμοποιεί μια μεταλλική φλάντζα δακτυλίου, η οποία επιτυγχάνει στεγανοποίηση υψηλής-πίεσης μέσω της επαφής γραμμής, κατάλληλη για συνθήκες ακραίας υψηλής-πίεσης και υψηλής- θερμοκρασίας.
Διαδικασίες σφυρηλάτησης και διαμόρφωσης της φλάντζας uns s31254
Η κύρια μέθοδος κατασκευής για ανοξείδωτο χάλυβα 254smo Slip-σε φλάντζες είναι η σφυρηλάτηση. Αυτή η διαδικασία βελτιώνει την εσωτερική δομή του υλικού και ενισχύει τις μηχανικές του ιδιότητες μέσω της πλαστικής παραμόρφωσης. Η διαδικασία σφυρηλάτησης ξεκινά θερμαίνοντας το billet σε μια κατάλληλη θερμοκρασία σφυρηλάτησης (περίπου 1100-1200 μοίρες) και στη συνέχεια σχηματίζοντας το σε μια υδραυλική πρέσα ή σφυρί σφυρηλάτησης.
φλάντζα smo254Ποιοτικός Έλεγχος και Επιθεώρηση
Επιθεώρηση διαστάσεων:Επαλήθευση όλων των κρίσιμων διαστάσεων, όπως η εξωτερική διάμετρος, η εσωτερική διάμετρος, η απόσταση των οπών των μπουλονιών και οι διαστάσεις της επιφάνειας στεγανοποίησης.
Μη-μη καταστροφική δοκιμή:Δοκιμή διεισδυτικού υγρού (PT) ή δοκιμή μαγνητικών σωματιδίων (MT) για έλεγχο επιφανειακών ελαττωμάτων. δοκιμή υπερήχων (UT) ή ακτινογραφική εξέταση (RT) για έλεγχο εσωτερικών ελαττωμάτων.
Επαλήθευση υλικού:Φασματοσκοπική ανάλυση για την επαλήθευση της χημικής σύνθεσης, μεταλλογραφική εξέταση για την αξιολόγηση της μικροδομής.
Δοκιμή μηχανικών ιδιοτήτων:Δοκιμή εφελκυσμού, δοκιμή κρούσης και δοκιμή σκληρότητας για την επαλήθευση των μηχανικών ιδιοτήτων.
Δοκιμή αντοχής στη διάβρωση:Δοκιμή διακοκκώδους διάβρωσης ή δοκιμή διάβρωσης με κοιλότητες όταν είναι απαραίτητο.


